
Electrodul de wolfram WT10 galben la TIG: toriu 1% si diferenta fata de WT20
WT10 are jumatate din toriul unui WT20 si se descurca bine la curent mic si mediu in DC. Afli cand merita, cum il pregatesti si ce tip fara toriu alegi in locul lui.
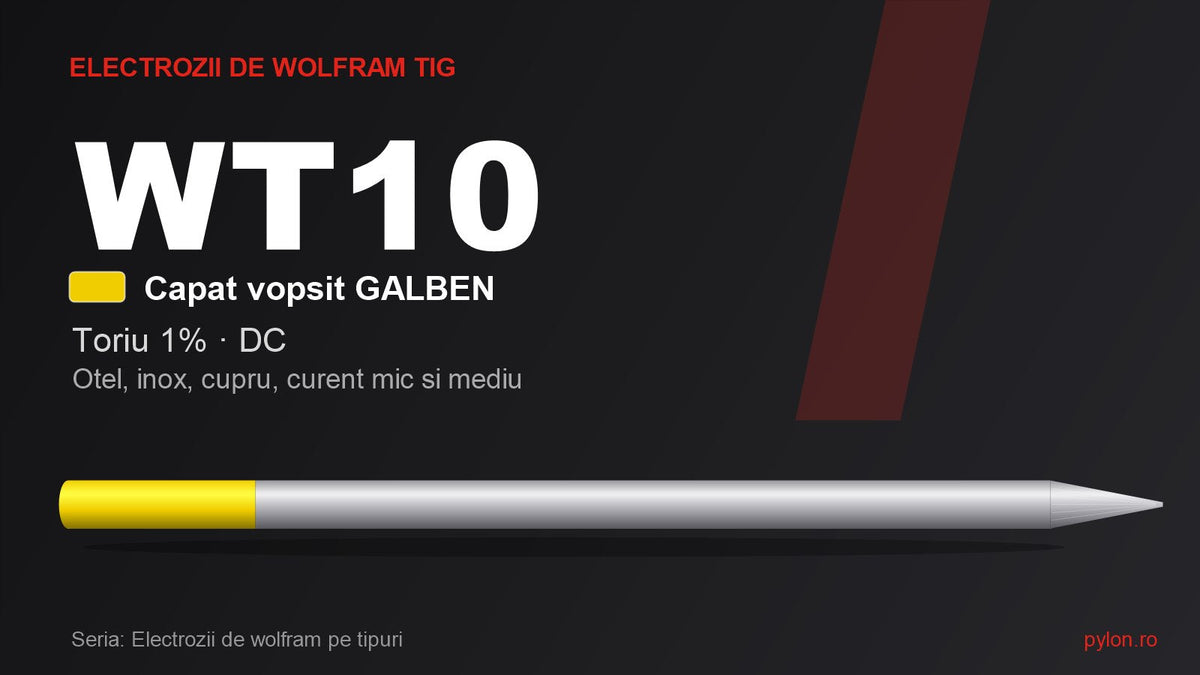
Electrodul de wolfram WT10 are capatul vopsit in galben si contine aprox. 1% oxid de toriu (ThO2), adica jumatate din cantitatea unui WT20. Lucreaza in curent continuu (DC), cu electrodul la minus, pe otel carbon, inox, cupru, titan si nichel, mai ales la curent mic si mediu. Pentru aluminiu, care se sudeaza in AC, nu este potrivit.
Pe bancul unui atelier il vezi rar. Daca procedura de sudare il cere sau ai deja o cutie de electrozi galbeni, il folosesti linistit in DC; daca abia alegi un electrod pentru otel si inox, un tip fara toriu face aceeasi treaba.
Ce face 1% oxid de toriu in arc
Wolframul pur se topeste abia pe la 3400 °C, dar elibereaza greu electronii: arcul porneste anevoie si se plimba pe varf. Oxidul de toriu scade energia de care au nevoie electronii ca sa iasa din metal, asa ca arcul se aprinde mai usor, ramane prins in varful conului, iar electrodul duce mai mult curent decat wolframul pur de acelasi diametru.
La WT10 efectul exista, doar ca e mai mic decat la rosu. In lucru observi trei lucruri:
- Amorsarea e buna cu HF si cu Lift pe toata plaja obisnuita a diametrului. Diferenta fata de WT20 o simti cel mult la curentii foarte mici, unde rosul porneste ceva mai sigur.
- Conul isi tine forma bine pana pe la mijlocul plajei. Spre limita de sus se rotunjeste mai repede decat la un WT20, deci il reascuti mai des.
- Arcul ramane stramt si stabil in DC, potrivit pentru tabla, teava si prinderi.
WT10, WT20 si WT40 pe scurt
| Criteriu | WT10 galben | WT20 rosu | WT40 portocaliu |
|---|---|---|---|
| Oxid de toriu (aprox.) | 1% | 2% | 4% |
| Amorsare | buna | usoara | foarte usoara |
| Unde isi arata avantajul | curent mic si mediu | uz general in DC, si la curent mare | curent mare, cordoane lungi |
| Uzura varfului spre limita de sus | mai rapida | redusa | cea mai redusa |
| Toriu in praful de la ascutire | cel mai putin din grupa | dublu fata de WT10 | de patru ori fata de WT10 |
| Diametre in oferta | 1,6 si 2,4 mm | 1,0-4,0 mm | 1,6 si 2,4 mm |
Toate trei merg doar in DC si cer aceleasi masuri la ascutire. Ce le desparte este curentul pe care varful il suporta inainte sa se toceasca, nu materialul pe care il sudezi.
Diametrele lui WT10 si curentul pe lucrare
WT10 se gaseste la 1,6 si 2,4 mm. Pentru tabla sub 1 mm, unde ai nevoie de 1,0 mm, treci pe un electrod care exista in acest diametru, de exemplu WC20 sau WL15.
| Lucrare | Diametru | Curent DC (aprox.) | Varful |
|---|---|---|---|
| Tabla de 1-2 mm, prinderi si puncte | 1,6 mm | 40-90 A | con lung; 15-20° spre curentul cel mai mic |
| Tabla si teava de 2-4 mm | 1,6 mm | 90-150 A | con de 3-4 mm, 20-30° |
| Piese de 3-6 mm, mai multe treceri | 2,4 mm | 120-200 A | con de 5-6 mm, 20-30° |
| Lucru lung spre 200-250 A | 2,4 mm | 200-250 A | con mai bont, 30-45°, cu plat; aici WT20 sau WL20 tin mai bine |
Descrierea produsului porneste plajele ceva mai sus: 60-150 A la 1,6 mm si 150-250 A la 2,4 mm. Diferenta e doar la capatul de jos; la cel de sus, valorile coincid. Daca stai mult in capatul de sus, treci la diametrul urmator. Cifrele de mai sus sunt orientative: cand manualul aparatului sau procedura de sudare spun altceva, te iei dupa ele.
Pregatirea varfului si reglajele care conteaza
Ascuti capatul nevopsit, ca galbenul sa ramana pe electrod. Conul are 2-2,5 × diametrul si se slefuieste in lungul electrodului, pe un disc rezervat wolframului; pasii, unghiurile si tratarea unui varf contaminat sunt in ghidul de ascutire a wolframului.
Faptul ca are mai putin toriu nu relaxeaza regulile. Ascuti cu colectarea prafului sau pe un polizor dedicat cu aspiratie, porti masca FFP3, nu mananci si nu fumezi la post, iar praful si capetele le strangi separat si le elimini dupa regulile locale. Lista completa, cu motivul fiecarei reguli, este in articolul despre WT20 rosu.
La aparat, verifici trei lucruri:
- Polaritatea: DC, cu pistoletul la minus. Invers, varful se supraincalzeste in cateva secunde.
- Pornirea: HF sau Lift merg amandoua; la Lift ridici pistoletul curat, ca sa nu ciupesti conul. Diferentele sunt explicate in pornirea HF sau Lift Arc.
- Post-gazul: aprox. 1 s la fiecare 10 A, minim 3-5 s, pana varful ramane argintiu; reglajul fin e in articolul despre pre-gaz si post-gaz.
Greselile pe care le vezi cel mai des la electrodul galben:
- Il confunzi cu WL15. Auriul si galbenul seamana la lumina atelierului, mai ales cand vopseaua s-a ros. Unul merge si in AC si nu are toriu, celalalt nu; tii cutiile separat si te uiti la cod.
- Il pui in AC pe aluminiu. Varful nu tine o bila curata, se poate crapa, iar arcul rataceste.
- Il fortezi la 1,6 mm peste 150 A. Conul se rotunjeste si risti incluziuni de wolfram in cordon.
Pentru cine e WT10 si cand alegi alt tip
WT10 isi are locul in trei situatii: procedura de sudare sau caietul de sarcini il numeste explicit, ai deja electrozi galbeni de folosit in DC, sau ai invatat pe el si iti place cum porneste la curent mic. Pentru lucrarile obisnuite pe otel si inox, un electrod fara toriu da rezultate apropiate si scapi de regulile speciale pentru praful cu toriu.
- WC20 gri porneste foarte usor la curent mic, asa ca acopera exact zona in care WT10 se simte bine: tabla subtire, teava, multe porniri. Il gasesti la 1,0, 1,6, 2,0, 2,4 si 4,0 mm.
- WL15 auriu merge in DC si, pe un invertor AC/DC, si pe aluminiu. Exista in toate diametrele, de la 1,0 la 4,0 mm.
Trecerea nu cere alte reglaje: pastrezi diametrul, forma varfului si curentul.
WT10 si ce mai iei langa el
Electrodul WT10 galben are 175 mm si se vinde la bucata, la 1,6 sau 2,4 mm. Celelalte tipuri, inclusiv cele fara toriu, sunt in electrozii de wolfram TIG.
Cand treci de la 1,6 la 2,4 mm, schimbi si penseta, si portpenseta; ambele sunt marcate pe diametru in consumabilele pistoletului TIG.
Intrebari frecvente
Este WT10 mai sigur decat WT20?
Contine jumatate din toriu, deci si radioactivitatea lui e mai mica. Riscul practic ramane acelasi tip de risc: praful fin de la ascutire, care nu trebuie respirat sau inghitit. La ascutire pastrezi deci aceleasi masuri ca la electrodul rosu.
Pot suda aluminiu cu un electrod galben?
Nu e o alegere buna. Aluminiul se sudeaza in AC, iar electrozii cu toriu nu tin bine bila si pot crapa la varf cand electrodul trece pe plus. Pe un invertor AC/DC folosesti WL15 sau WL20, iar pe un aparat mai vechi, cu unda sinusoidala, WP sau WZ8.
Ce iau in locul lui WT10 daca vreau un electrod fara toriu?
Pentru tabla subtire si porniri dese, WC20 gri. Daca vrei un electrod care sa mearga si pe aluminiu la invertor, WL15 auriu. Ambele se ascut si se regleaza ca electrodul galben, iar praful lor nu mai contine toriu.
Pot folosi WT10 cu aceleasi setari ca WT20?
Da: acelasi diametru, aceeasi forma a varfului si acelasi curent. Diferenta apare doar daca lucrezi mult spre limita de sus a diametrului, unde conul de WT10 se toceste mai repede. Acolo il reascuti mai des sau treci pe diametrul mai mare.
Celelalte tipuri de wolfram
Toate culorile intr-un singur tabel: Electrozii de wolfram TIG pe culori
- WT20 rosu: clasicul pentru DC si regulile complete de ascutire pentru electrozii cu toriu.
- WT40 portocaliu: cand are sens de patru ori mai mult toriu decat la WT10.
- WL15 auriu: varianta fara toriu care merge si in DC, si in AC.
Citeste si
Toate ghidurile →
Electrodul de wolfram WE3 purpuriu la TIG: electrodul din pachetele TIG
Fiecare pachet TIG din oferta vine cu doi electrozi WE3 purpurii de 1,6 mm. Afli ce contin, cum ii pregatesti pentru primul cordon si ce electrod iei cand lucrarea cere...
Citeste ghidul
Electrodul de wolfram WR2 turcoaz la TIG: oxizi de pamanturi rare pentru DC si AC
WR2 turcoaz are aprox. 2% amestec de oxizi de pamanturi rare si lucreaza in DC si in AC pe invertor. Afli ce se stie sigur despre el, cum se compara...
Citeste ghidul
Electrodul de wolfram WZ8 alb la TIG: zirconiu pentru aluminiu cu bila la varf
WZ8 tine bila stabila in AC si se murdareste greu de aluminiu. Vezi cat curent duce la 1,6 si 2,4 mm, cum se compara cu WP si WL20 si de...
Citeste ghidulNu stii ce sa alegi?
Spune-ne ce lucrezi si pe ce material, iar noi iti recomandam aparatul, consumabilele si setarile potrivite.